
Как оборудовать линию по производству катодного материала нанопесчаной мельницей? Полная технологическая разборка литий-железофосфата Д50, сортировка циркониевых шариков и учет единиц оборудования.
2026-11-11
Предисловие
Линия по производству катодного материала оснащена нано-шлифовкой. Семь или восемь из десяти проектов провалились не потому, что не выбрали хорошее оборудование, а потому, что не поняли четко логику настройки. Проткни оконную бумагу сегодня.
Давайте сначала поговорим о выводе: производственная мощность определяет модель и номер машины, целевой размер частиц определяет градацию среды и линейную скорость, а красная линия примесей металла определяет материал шлифовальной полости и контроль температуры. Не думайте ни о чем другом, вам, скорее всего, придется платить за обучение после массового производства.
01
Почему стачивается застрявший участок ЛФП?
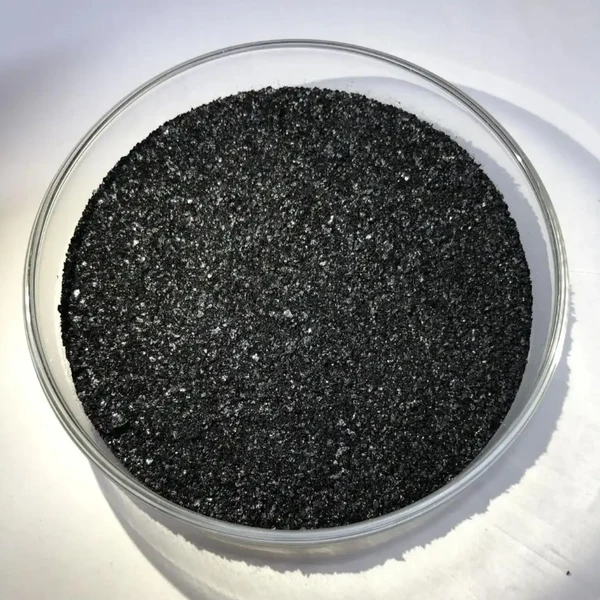
Литий-железофосфат должен учитывать как диффузию ионов, так и плотность уплотнения. Основной путь — наноразмер первичных частиц и полное расщепление агломератов. Давление D50 находится в пределах 100-500 нм, а диапазон контролируется в пределах 1,6.
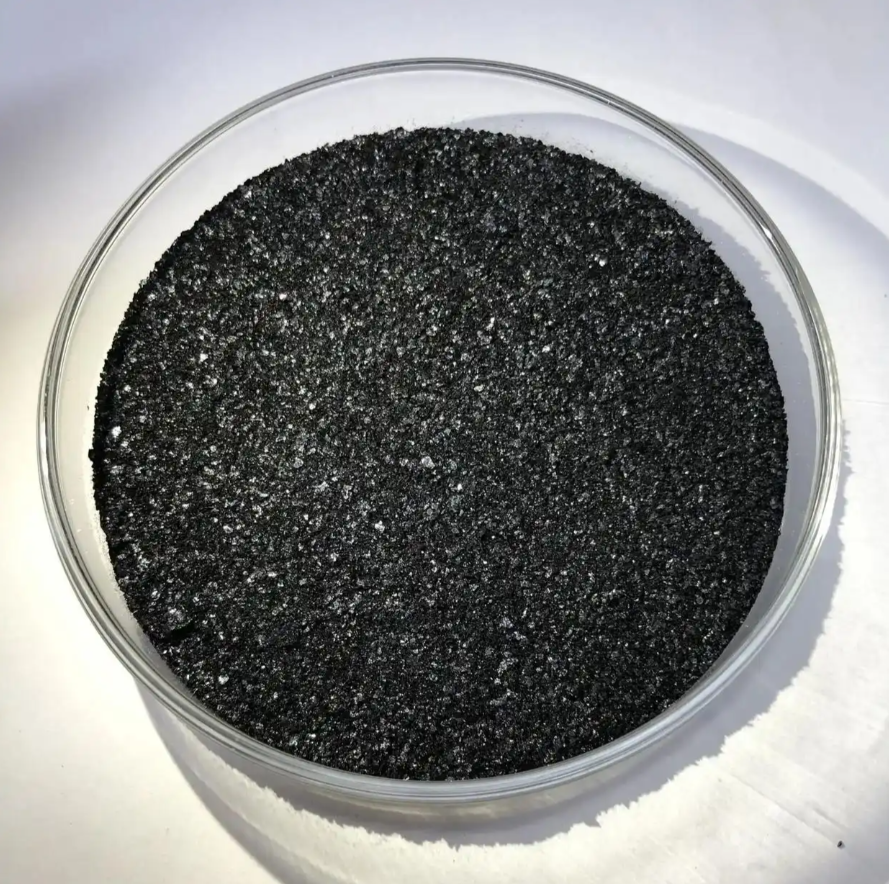
Что касается примесей, то магнитные частицы, такие как Fe и Cr, действуют как места зарождения дендритов в сердечнике батареи, вызывая микрокороткие замыкания. Клиенты обычно остаются ниже 50 частей на миллиард, а некоторые получают и 20 частей на миллиард — любой обнаженный металл в процессе шлифования неприемлем. Что касается температуры, если температура суспензии поднимется выше 40°C, локальные горячие точки могут повредить углеродное покрытие, а степень увеличения и низкотемпературный DCIR впоследствии ухудшатся. Контроль температуры – это не вопрос, можно ее носить или нет, это прямая переменная показателей продукта.
02
Трехуровневая логика конфигурации производственной линии
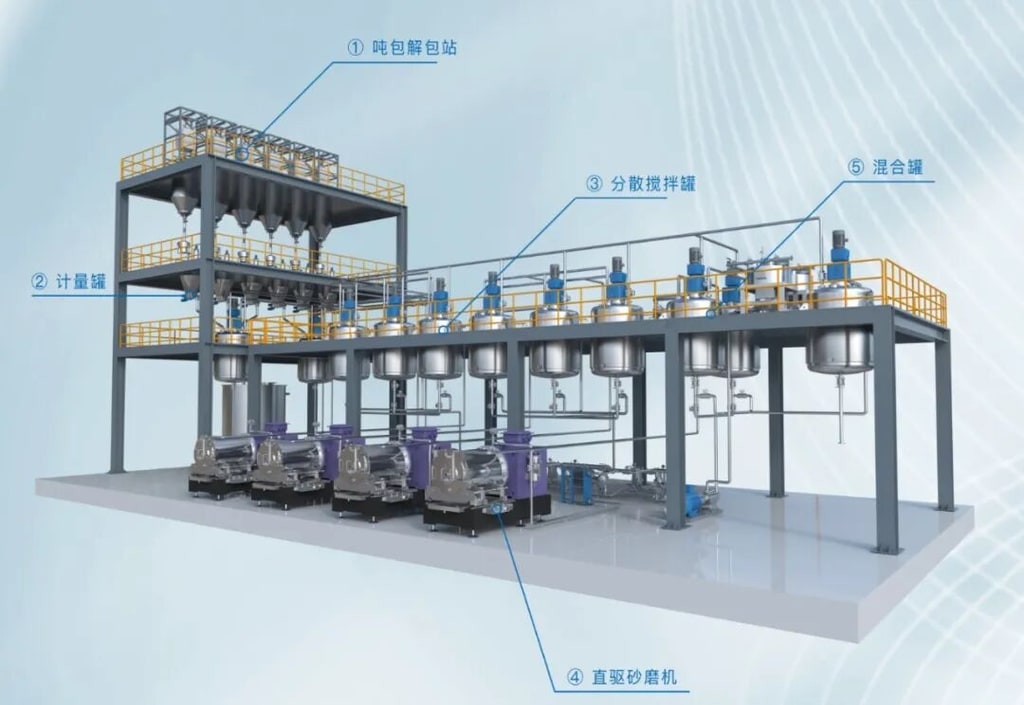
Во-первых, модель машины и процесс:Наномашина штыревого типа оснащена полностью керамической камерой измельчения и использует многоступенчатый маршрут: при грубом измельчении первого уровня используются крупные шарики размером 0,6-1,0 мм и большой поток для уменьшения размера частиц до менее 1 микрона; при тонком измельчении второго уровня используются мелкие шарики размером 0,1-0,3 мм, а линейная скорость увеличивается до более чем 12 м/с для достижения нанометров; завершающий этап размагничивает днище. Принцип сортировки очень прост: коэффициент использования энергии очень чувствителен к соотношению диаметра шарика и размера частиц материала. Каждый из двух уровней выполняет свою функцию, экономя от 10 до 20% энергопотребления на тонну.
Второй — расчет количества единиц:Рассчитайте мощность обработки сухой массы одной машины, разделите ее на эффективную производительность (80–85% от непрерывной производственной линии) и оставьте 20% резерва. Ссылка на количество: Традиционная конфигурация 1000-тонной линии составляет около десяти единиц по 1000 л. Достаточно одной-двух моделей с прямым приводом большого объема; однако усиление шлифования не является линейной экстраполяцией. Структуры не из одного источника, поэтому параметры не могут быть переданы. Перед размещением заказа необходимо провести пилотное испытание с использованием реальных материалов.
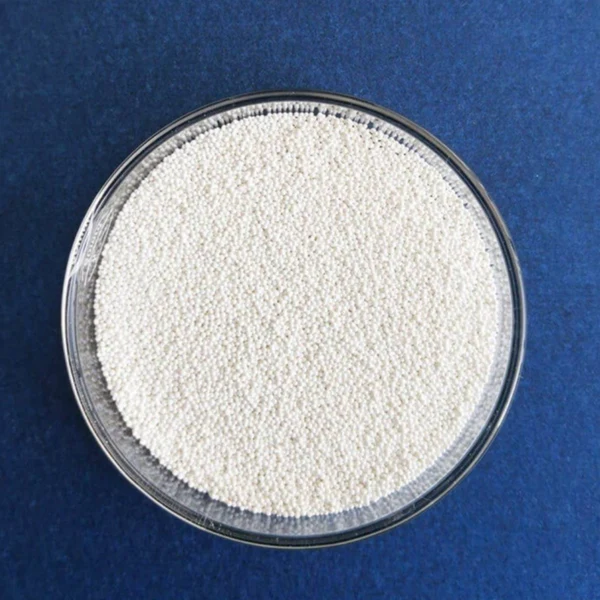
Третий — оценка параметров, уровень, который требует наибольшего опыта:Шарики изготовлены из циркония высокой чистоты, стабилизированного иттрием, сечение тонкого шлифования составляет 0,1–0,3 мм. Отметим, что уменьшение диаметра валика вдвое требует экспоненциального увеличения требований к разделительной конструкции; линейная скорость 10–14 м/с является оптимальной, а крупность ниже 10 ограничивается 500 нм. Если энергия превышает 15, вся энергия превращается в тепло и износ среды; степень наполнения составляет 60–70%, которая регулируется совместно с линейной скоростью; температура суспензии на выходе 45°C является красной линией, а разница температур на входе и выходе находится в пределах 5°C.
03
На уровне оборудования логика Циньхуандао Пэнъи
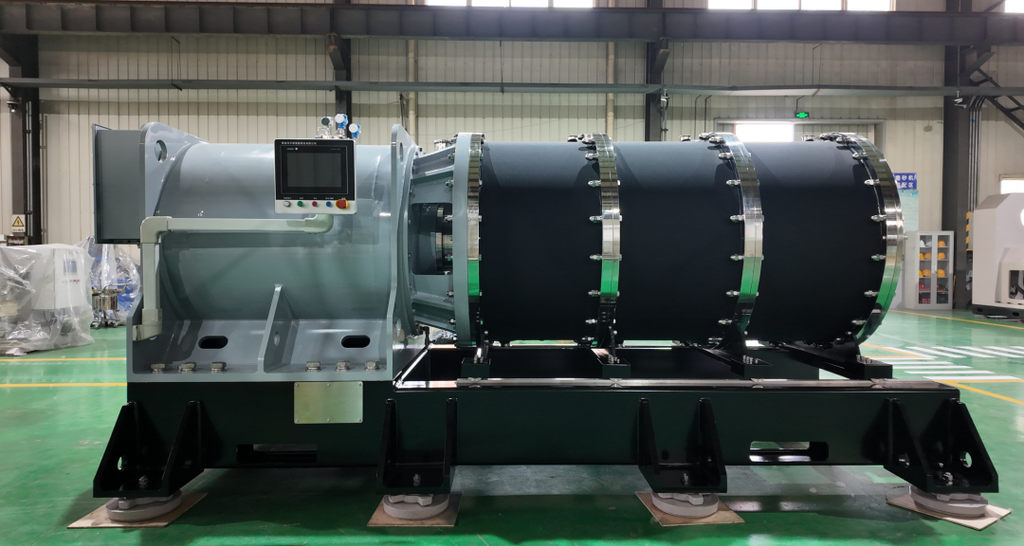
Недостатки традиционных ременных передач полностью проявляются на производственных линиях производительностью 10 000 тонн: потери в проскальзывании, блокировка скорости, трение и выделение тепла, а также замена ремня, нарушающая производственные графики.
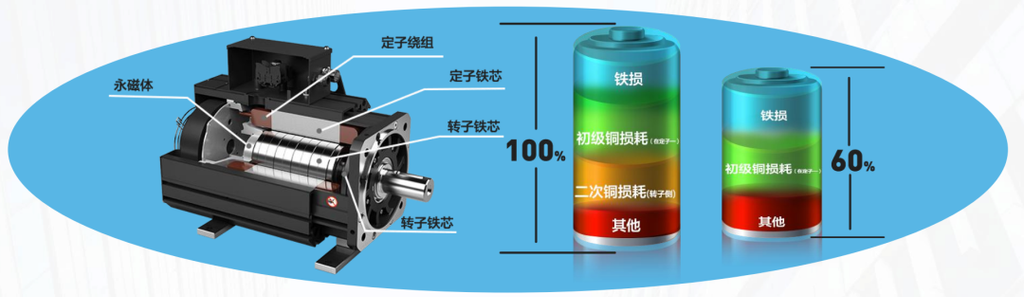
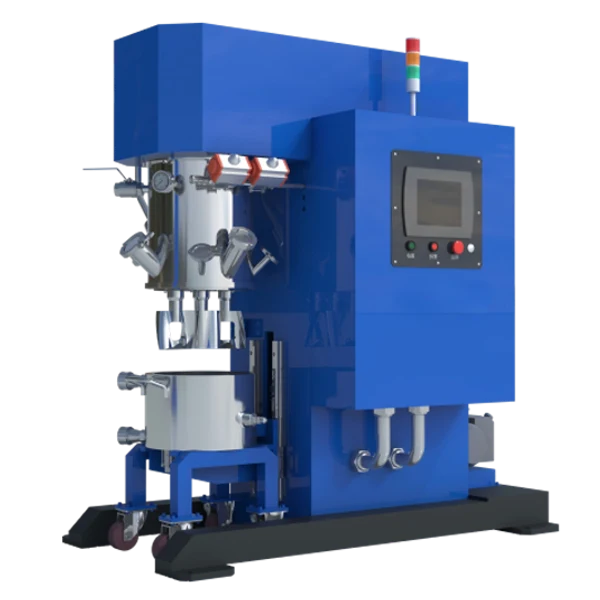
Целенаправленная реконструкция модели с прямым приводом Qinhuangdao Pengyi 1000L.: Синхронный двигатель с постоянными магнитами жестко соединен с главным валом, а КПД передачи близок к 98%. Каждый сэкономленный киловатт-час электроэнергии измеряется в тоннах потребляемой электроэнергии.
Большая полость в тысячу уровней сужает распределение времени пребывания материала за счет переделки конструкции ротора и оптимизации, чтобы исключить «частичное переизмельчение и частичное недоизмельчение». Узкий гранулометрический состав является физической основой LFP высокого давления.
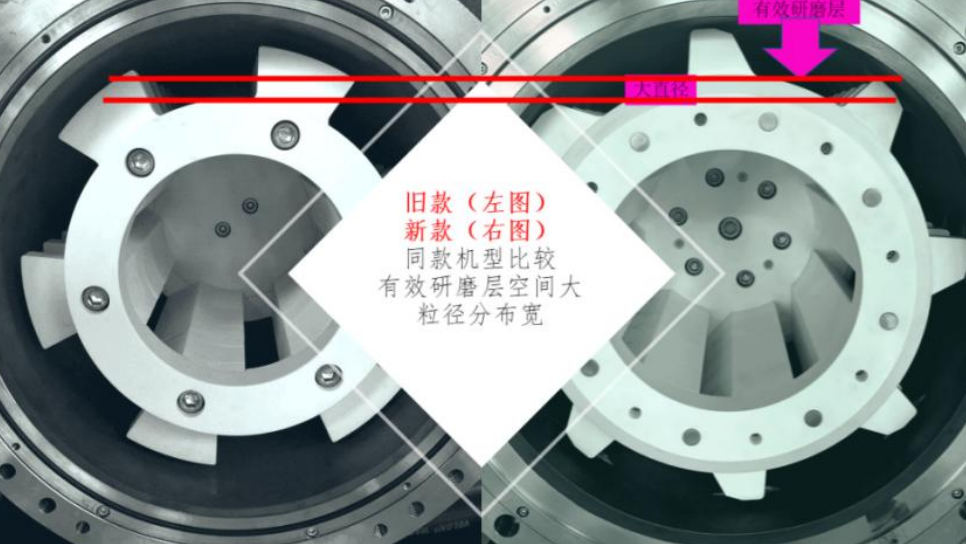
Детали, проходящие по току, полностью керамические, что блокирует попадание металла от источника — напоминаем, что комплексное спекание керамических деталей лучше, чем сращивание заплат. Пластыри могут отвалиться из-за длительного термического цикла; Несколько охлаждающих структур могут подавить повышение температуры.
Кроме того, структурная система от небольшого испытания до массового производства одинакова, а лабораторные параметры практически не деформируются при перемещении на крупную производственную линию. Это более ценно, чем любые параметры выборки.
04
Контрольный список перед размещением заказа
Материалы: система, содержание твердых частиц, размер частиц корма, мишень D50/Д90/Span, вязкость, pH;
Производственная мощность: годовая производственная мощность, почасовой объем сухого сырья, непрерывный или периодический режим, частота очистки и переключения;
Красная линия примесей: верхний предел магнитных посторонних веществ (с точностью до частей на миллиард и метода обнаружения), требования сторонних испытаний;
середина:ЯСЗОтчет о чистоте, скорость износа, указанная в контракте, цикл пополнения запасов;
Структура: эффективный объем, диапазон линейных скоростей, метод разделения и минимальный доступный диаметр шариков;
Материал: керамика интегрированного спекания или сращивания, двухстороннее механическое уплотнение, уровень взрывозащиты (необходима проверка системы НМП);
Контроль температуры: структура охлаждения, значение фиксации разницы температур,блокировка РСУ;
Проверка: Небольшая испытательная машина и отчет об образце одной и той же структуры должны иметь полную кривую распределения частиц по размерам вместо одной точки D50;
Приемка: FAT/SAT четко определяет метод обнаружения и время непрерывной работы (рекомендуется ≥72 часов);
Услуги: Пожизненная гарантия на изнашиваемые детали, отладка на месте, полная линия EPC.
Наконец, я хотел бы сказать два честных слова: к чему сейчас стремится LFP, так это к своим возможностям в области инженерии частиц, измельчению их до более мелких, круглых и более ровных форм при одновременном снижении стоимости за тонну. Если вы планируете производственную линию или вас беспокоят размер частиц, примеси и повышение температуры, ответьте на статью официального аккаунта «Список выбора». Полная информация включает в себя таблицу сравнения параметров и шаблон индикатора приемки.
Если есть возможность, отнесите ведро материалов производителю, чтобы опробовать машину. Запуск настоящей машины прояснит ситуацию, чем чтение сотни статей.