
Циньхуандао Pengyi Песчаная мельница Эксплуатация и техническое обслуживание Специальная практическая тема | Циркониевые бусины быстро изнашиваются и блокируются? 4 основных контрольных списка для нано-песчаной мельницы
2026-10-09
Предисловие
Циркониевые шарики необъяснимым образом ломаются, частота пополнения шариков становится все выше и выше, давление нагнетания продолжает расти и даже поток прекращается – эти два типа проблем имеют самую высокую частоту возникновения в повседневной работе нано-песчаной мельницы. В большинстве случаев основная причина не является единственной, а является проблемой в одном или нескольких из четырех аспектов качества циркониевых шариков, параметров процесса, характеристик материала, уплотнения оборудования и системы разделения.
Проверка элементов по порядку — самый короткий путь к обнаружению проблемы. В этой статье четыре измерения точек устранения неполадок разбиты на список действий на месте, которые можно реализовать напрямую.
01
Качество и градация циркониевых бусин – сначала устраняем проблему «сами бусины»
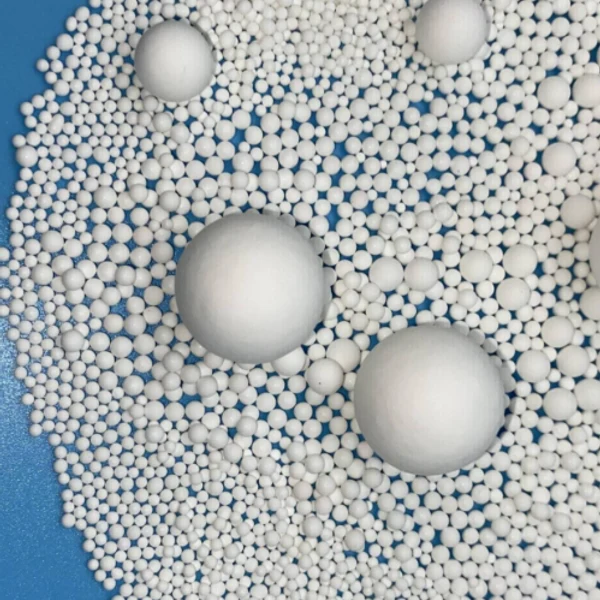
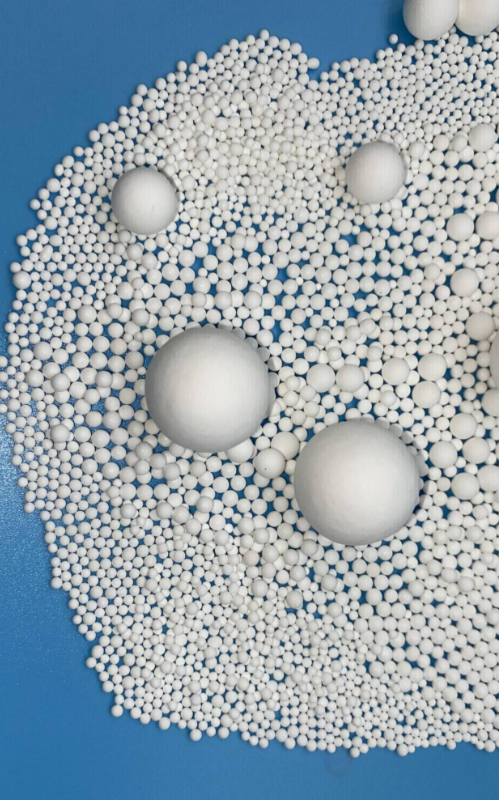 Недорогие бусины из циркония часто уменьшают содержание циркония или используют процессы грубого формования. Внутри имеются трещины и кристаллические дефекты, а при высокоскоростном сдвиге поверхностный слой отслаивается или даже ломается. Чтобы определить, испортились ли циркониевые бусины, нельзя просто посмотреть на количество часов работы. Вы должны принять во внимание следующие шаги:
Регулярный отбор проб и проверка.Рекомендуется брать пробы каждые 200–500 часов работы. Если количество битых бусин и треснутых бусин составляет более 5%, то вся партия будет заменена.
Измерьте диаметр бусины. Когда бусины изнашиваются до 65–70 % от их первоначального диаметра (например, бусины диаметром 0,8 мм измельчаются примерно до 0,5 мм), они входят в диапазон высокого риска застревания и раздавливания бусинок из-за раздавливания.
Посмотрите на состояние поверхности.Шар не округлой формы, плоский, с ямками или канавками, что означает, что эффективность шлифования снижается, а материал вставки легко загрязняется.
Проверьте сочетание старого и нового.Если бусины разных партий и разной степени износа смешаны вместе, воздействие усугубит повреждение старых бусинок, поэтому бусины следует заменять партиями, а не постоянно пополнять.
Что касается соответствия диаметра валика и разделительного зазора, жесткое правило таково: диаметр валика должен быть больше минимального зазора сепаратора более чем в 1,5 раза, в противном случае шарики будут напрямую слипаться.
Распространенные ошибки: чтобы добиться максимальной тонкости, используются шарики диаметром 0,1 мм для измельчения агрегатов размером в десятки микрон. Эффективность крайне низкая, и бусины ломаются партиями. Правильный метод — дробление по секциям: используйте шарики размером 0,8–1,2 мм для деагломерации для грубого измельчения и замените их шариками размером 0,3 мм или меньше для тонкого измельчения. Примечание. Шарики наноразмера могут быть оснащены только сепарационной структурой центробежной турбины. Обычный тип сита не может его заблокировать, и шарики могут легко выбежать и заблокировать машину.
02
Параметры процесса: скорость линии и скорость наполнения — два «невидимых толкателя» сломанных бусин.
Когда линейная скорость слишком высока, кинетическая энергия шариков превышает предел прочности материала, и поломка шариков неизбежна. Шарики циркония, стабилизированные иттрием, выдерживают линейную скорость 10–14 м/с, тогда как шарики из силиката циркония и оксида алюминия значительно ниже. Рекомендуется увеличивать скорость постепенно: сначала работать на низкой скорости, чтобы наблюдать за расходом бисера, а затем постепенно увеличивать ее до установленного значения, соответствующего производственной мощности.
Скорость заполнения:Нормальные условия работы горизонтальной песочной мельницы рекомендуются на уровне 70–85%; для высоковязких и термостойких материалов регулировка уменьшается на 5–10 %; ультратонкое измельчение контролируется на уровне 72–78%, и не рекомендуется превышать 80%, иначе материал легко заблокируется и нагреется. Практический критерий: ток хоста не должен превышать 75–85 % номинального значения. Если наполнение слишком велико, напряжение экструзии борта будет сконцентрировано; если наполнение слишком низкое, энергия удара отдельной бусины будет слишком велика – существует риск поломки бусинок с обоих концов.
Категорически запрещается запускать без нагрузки.Сухое столкновение без шламового буфера приведет к образованию микротрещин в партиях за короткий период времени. Это наиболее распространенная причина поломки искусственных бортов на месте. При запуске среда должна быть пропитана перед запуском хоста, а напряжение и скорость следует постепенно увеличивать.
Распространенные ошибки: Резкое увеличение скорости вращения или скорости наполнения с целью увеличения производительности. В результате энергия преобразуется в тепло вместо эффективного измельчения, и эффективность снижается.
03
Характеристики материала – первое измерение ответственности блокирующих материалов
В случае проблем с блокировкой материала отдайте приоритет выявлению причины со стороны материала, а не подозрению в первую очередь на оборудовании. Материалы могут вызвать закупорку тремя способами:
Вязкость и содержание твердых веществ превышают стандарты——Увеличивается сопротивление движению шара, усиливается выдавливание, а высоковязкие материалы по-прежнему скапливаются и агломерируются в полость трубопровода;
преддисперсияНе на месте—— Агломераты поступают непосредственно в машину, и оборудование сначала вынуждено «дезагрегировать», а затем «измельчать», а агломераты накапливаются в сепарационной конструкции и препятствуют циркуляции;
Крупные частицы примесей или сухой остаток——Осколок слеживания перекрывает зазор между шариками, а оставшийся старый материал сужает канал циркуляции при смене материалов.
Рекомендации по утилизации: используйте материалы высокой вязкости (>5000 сП) с шариками малого диаметра (0,5–2 мм) или соответствующим образом уменьшите скорость; предварительно диспергировать и увлажнять перед измельчением, а высоковязкие материалы следует разбавлять перед входом в машину; очищайте камеру измельчения и трубопровод растворителем в течение примерно 10 минут после смены материалов; Категорически запрещается протыкать камеру измельчения металлическими инструментами.
04
Система герметизации и разделения оборудования – «аппаратный фокус» сломанных и негерметичных шариков
Многие сломанные борта вызваны износом компонентов, а не самих шариков. При увеличении износа зазора сепаратора мелющие бусины застревают в зазоре, сжимаются и ломаются. Сломанные бусины затем ударяются о неповрежденное тело бусины, вызывая повреждение цепи – одна часть разбивается на большой кусок.
Основные моменты, которые следует проверить:Замените, если шток штока/диспергирующая пластина имеет сколы или выкрашивания, или если износ диаметра превышает 10 % или износ с одной стороны превышает 0,5 мм; сито должно быть без деформаций и трещин, а отверстие должно быть менее 1/2 диаметра борта; Утечка через механическое уплотнение приведет к разжижению суспензии, нарушению поля потока и косвенно приведет к закупорке и разрушению шариков; Передняя часть подачи должна быть оборудована фильтрующим устройством для улавливания твердых посторонних веществ, таких как сварочный шлак и металлический мусор.
Рекомендуется установить цикл проверки:Проверяйте штифты стержня каждую неделю, сетку сита каждый месяц и зазор сепаратора каждые 500 часов.
Распространенные ошибки: просто списывать обломанные бусины на «плохое качество бусинок», неоднократно менять бусины без остановки машины для проверки сепаратора и штифта стержня – после того, как износ зазора превысит норматив, какие бы хорошие бусины ни были, они будут продолжать ломаться.
05
Краткое описание логики устранения неполадок
Одним предложением: сначала проверьте бусины, затем параметры, затем материалы и, наконец, фурнитуру оборудования. Логика этой последовательности заключается в возрастании стоимости – замена борта стоит дешевле всего, регулировка параметров – на втором месте, регулировка материала предполагает предварительные процессы, а разборка и проверка оборудования – самые дорогие.
Рекомендуется создать журнал эксплуатации оборудования для записи таких данных, как номер партии шариков, объем наполнения, скорость вращения, скорость потока материала, температура охлаждающей воды и т. д. При возникновении проблем технический персонал может сделать комплексные суждения на основе записей о сроке службы и техническом обслуживании, что более экономично и эффективно, чем повторные пробы и ошибки.
06
О Циньхуандао Пэнъи
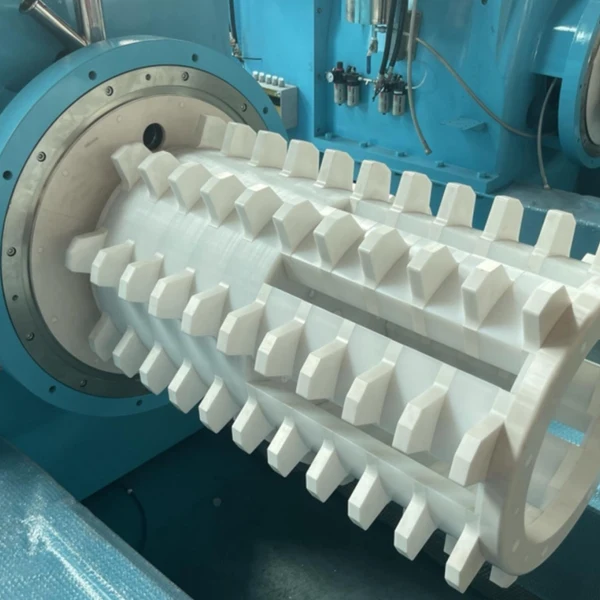
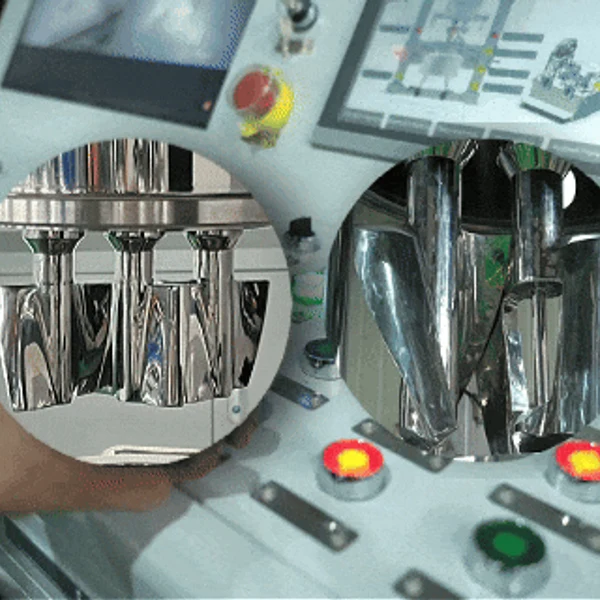
Циньхуандао Pengyi Rod Pin Nano Sand Mill использует керамические роторы и измельчающие цилиндры для достижения нулевого загрязнения металла; тройная система охлаждения в сочетании с точным контролем температуры обеспечивает стабильное измельчение термочувствительных материалов; двухстороннее картриджное механическое уплотнение повышает долговечность оборудования.Он может удовлетворить строгие требования сценариев тонкого измельчения в наномасштабе, таких как катоды из литий-железо-фосфата, аноды на основе кремния, графен и электронные суспензии.Его система разделения сред была оптимизирована с помощью гидродинамики для формирования упорядоченного цикла потока суспензии и движения шариков, что снижает скорость разрушения шариков из расчетного источника.
Если у вас возникли особые проблемы при выборе циркониевых шариков или эксплуатации оборудования, свяжитесь с технической командой Циньхуандао Пэнъи, чтобы предоставить образцы материала для тестирования и использовать фактические данные измерений для настройки оптимального плана шлифования.